


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-12 Происхождение:Работает


Эксплуатация прибыльного завода по производству фанеры или шпона требует максимизации степени восстановления из весьма изменчивого сырья. Вы должны извлечь максимальную ценность из каждого отдельного журнала. Однако заводы редко перерабатывают идеально однородные бревна. Изменение диаметра бревен сильно влияет на производственные потоки. Различная плотность пород лиственных и хвойных пород добавляет еще один уровень сложности. Эти изменения часто приводят к огромным потерям сердечника, частой повторной калибровке оборудования и нежелательным простоям в работе.
Переход на современную машину для производства шпона, способную динамически регулироваться, решает эти ежедневные разочарования. Это позволяет предприятиям перерабатывать разнообразное сырье без ущерба для выхода или производительности.
В этом руководстве подробно описаны конкретные механические приспособления, необходимые для бревен с высокой степенью изменчивости. Мы также предоставляем четкую основу для оценки возможностей оборудования. Вы можете применить эти идеи непосредственно для оптимизации вашей собственной производственной линии.
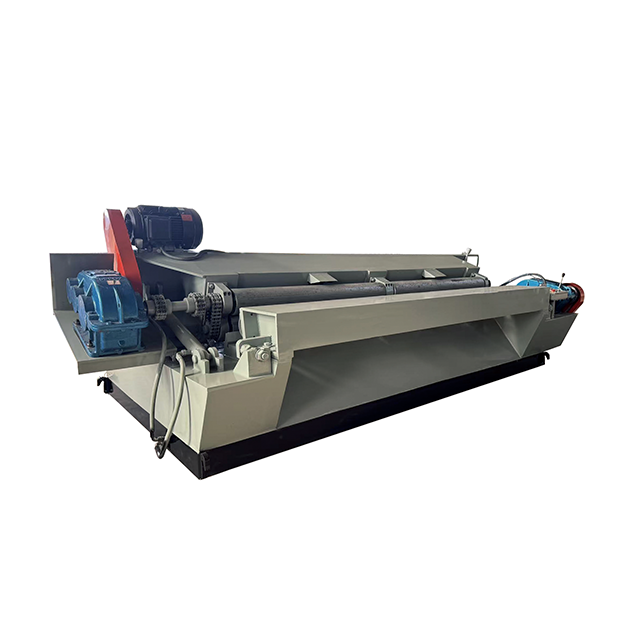
Современные машины для производства шпона используют автоматическое лазерное центрирование и регулируемую скорость вращения шпинделя для обеспечения равномерного лущения по мере уменьшения диаметра бревна.
Установка надежного окорочного станка перед токарным станком не подлежит обсуждению для обработки различных пород древесины, поскольку толщина коры и уровень зернистости сильно различаются.
Бесшпиндельные токарные станки имеют решающее значение для увеличения производительности при обработке бревен малого диаметра, превращая бывшие отходы в пригодный к употреблению шпон.
Оценка закупок оборудования требует сопоставления плотности вашей основной породы древесины с крутящим моментом машины и гибкостью угла ножа.
Прямая корреляция между изменчивостью диаметра бревен и рентабельностью остается неоспоримой. Устаревшие машины часто полагаются на фиксированные механические настройки. Операторам сложно подавать изменяющиеся профили бревен в негибкое оборудование. Устаревшие машины с фиксированными настройками производят гораздо более высокие потери ядра. Они также создают неравномерную толщину шпона в разных партиях продукции.
Заводы по производству шпона теряют деньги на каждом плохо очищенном бревне. Неоптимальное центрирование приводит к потере ценной внешней заболони. Неправильные настройки давления могут привести к расколу. Вы просто не можете игнорировать скрытые затраты, связанные с жестким оборудованием.
Подумайте о ежедневных издержках негибкости. Ручная повторная калибровка станка отнимает драгоценное время при переключении между различными породами древесины. Вашим операторам придется останавливать линию, чтобы вручную отрегулировать зазоры ножей и прижимные планки. Такое ручное вмешательство приводит к серьезным простоям в работе. Вы также сталкиваетесь с повышенным спросом на рабочую силу. Отходы при начальном запуске резко возрастают во время фазы калибровки, пока машина не стабилизируется.
Определение критериев успеха поможет вам выбрать лучшее оборудование. Успешная реализация зависит от измеримых производственных показателей. Мы оцениваем новые установки на основе следующих критериев:
Минимальный минимальный диаметр стержня: уменьшение окончательного выпадающего стержня до 30 или 40 мм.
Постоянный допуск по толщине: поддержание точной толщины как плотных, так и мягких пород.
Быстрая смена видов: использование программных настроек для мгновенной настройки физических параметров.
Сокращение отходов при округлении: максимизация непрерывного образования ленты на ранних стадиях отделения.
Современное оборудование исключает человеческий фактор на этапе погрузки. Усовершенствованные машины оснащены встроенными лазерными 3D-сканерами. Эти сканеры отображают полный геометрический профиль входящих бревен. Они собирают данные о конусности, развертке и неровностях поверхности за миллисекунды.
Программное обеспечение рассчитывает истинную оптимальную ось вращения, используя эти данные. Традиционное геометрическое центрирование просто находит середину концов бревна. Лазерное сканирование находит максимальный цилиндрический объем, скрытый внутри бревна. Затем зарядное устройство идеально позиционирует блок на шпинделях токарного станка. Такая точность значительно снижает отходы при первоначальном округлении. Вы получаете непрерывные ленты шпона гораздо быстрее, независимо от исходного диаметра бревна.
Ротационная очистка требует постоянной периферийной скорости резания. Бревно сжимается по окружности по мере продвижения ножа для очистки к сердцевине. Если скорость вращения остается постоянной, фактическая скорость резания быстро падает. Такое падение скорости приводит к неравномерной толщине шпона и шероховатости поверхности.
Современные машины динамически регулируют обороты, чтобы решить эту геометрическую задачу. Частотно-регулируемые приводы непрерывно ускоряют шпиндели по мере уменьшения диаметра. Они поддерживают совершенно постоянную периферийную скорость отслаивания. Вы получаете гладкий шпон от коры до сердцевины.
Для обработки резких изменений диаметра требуется несколько типов машин. Миллс обычно организует последовательность действий, используя две разные конструкции токарных станков:
Токарные станки с приводом от шпинделя: эти станки изначально обрабатывают большие бревна. Тяжелые гидравлические патроны надежно захватывают концы бревен. Они обеспечивают огромный крутящий момент для очистки большого диаметра. Однако размер патрона ограничивает размер бревна. Как только нож приближается к патронам, машина выбрасывает оставшуюся сердцевину.
Бесшпиндельные системы фрикционного привода: оставшийся стержень перемещается на бесшпиндельный токарный станок. Эти системы полностью отказываются от концевых патронов. Для вращения бревна они используют приводные периферийные фрикционные ролики. Эта установка необходима для распиловки бревен небольшого диаметра. Вы можете очистить бывшие стержни отходов до невероятно плотного диаметра 30-40 мм.
Сочетание обеих технологий обеспечивает максимальное восстановление. Вы извлекаете ценный шпон из больших бревен, превращая небольшие остатки в полезный материал.
Различные породы древесины ведут себя под ножом для очистки совершенно по-разному. Нельзя обращаться с мягкой сосной так же, как с плотным дубом. Регулировка параметров машины в зависимости от плотности древесины определяет качество конечного продукта.
Мы сталкиваемся с разными требованиями к мощности для разных материалов. Плотная древесина твердых пород требует огромного крутящего момента на приводных роликах. Такие породы, как береза и дуб, обладают огромной устойчивостью к лезвию. Двигатели должны преодолевать это сопротивление без остановки и вибрации. Высокий крутящий момент обеспечивает устойчивое вращение даже при плотных узлах.
Мягкая древесина требует высокоскоростной обработки. Такие породы, как тополь и сосна, обладают очень низкой устойчивостью к порезам. Чтобы сохранить эффективность, вам придется очищать их на гораздо более высоких скоростях. Для оборудования необходимы динамические серводвигатели, способные по требованию обеспечивать как высокий крутящий момент, так и высокую скорость.
Угол ножа и настройки прижимной планки играют решающую роль в управлении изменчивостью видов. Вы должны выполнить микрорегулировку шага ножа для очистки. Твердые, хрупкие породы требуют определенных углов наклона, чтобы предотвратить структурное раскол. Прижимной стержень должен сжимать волокна древесины непосредственно перед режущей кромкой. Правильное сжатие предотвращает взлохмачивание и разрывы мягких, губчатых видов.
Предварительная обработка журналов действует как отличный эквалайзер. Кипячение или пропаривание бревен нормализует их внутреннюю плотность. Эта термическая обработка смягчает лигнин, скрепляющий древесные волокна. Предварительная подготовка значительно снижает требуемую силу резания. Это напрямую влияет на износ машины. Ваши прецизионные лезвия остаются острыми гораздо дольше. Ваши приводные двигатели испытывают меньшую термическую нагрузку.
Вид Категория | Типичная плотность | Основные требования к машине | Настройка панели давления | Необходимость предварительной подготовки |
|---|---|---|---|---|
Мягкая древесина (например, сосна, тополь) | Низкий (350–500 кг/м³) | Высокая периферийная скорость отслаивания | Умеренное сжатие | Низкий (необязательно для некоторых классов) |
Лиственные породы (например, береза, дуб) | Высокая (600–800+ кг/м³) | Высокий крутящий момент | Высокая степень сжатия | Критический (кипение/парение) |
Нельзя обсуждать межвидовой пилинг, не затрагивая тему удаления коры. Характеристики коры полностью меняются в зависимости от породы дерева. Попытка обработать бревна без должной подготовки портит ценное оборудование.
Проблемы с корой, характерные для конкретных видов, требуют универсальных решений для окорки. Тяжелая кора эвкалиптов легко запутывается вокруг вращающихся валов. Для эффективного измельчения волокон требуются агрессивные зубчатые профили ротора. И наоборот, сосны имеют толстую, хрупкую кору. Ломкая кора отламывается большими пластинами. Окорочный механизм должен раздавливать и царапать эти пластины, не повреждая при этом нижележащую заболонь.
Промышленный окорочный станок для древесины служит основным защитным механизмом вашей производственной линии. Бревна прибывают из леса, заваленные мусором. Они несут застрявшие камни, абразивный песок и замерзший лед. Окорочный станок активно устраняет эти опасности еще до того, как они достигнут линии лущения.
Защита прецизионных лезвий имеет первостепенное значение. На главном токарном станке используются высокочувствительные, идеально заточенные ножи. Одинокий застрявший камень может вызвать катастрофические сколы на кромке лезвия. Поврежденное лезвие оставляет зазубрины по всему бревеню. Это приводит к немедленному останову линии для замены лезвия. Правильная окорка полностью исключает этот риск.
Согласование пропускной способности определяет общую эффективность предприятия. Окорочный станок расположен перед главным токарным станком. Скорость его обработки должна соответствовать скорости потребления токарного станка или превышать ее. Обработка больших объемов бревен малого диаметра оказывает огромную нагрузку на станцию окорки. Окорочный станок должен обрабатывать сотни небольших бревен в час, чтобы обеспечить подачу быстродействующего бесшпиндельного токарного станка. Если окорочный станок замедлится, весь завод умрет от голода.
Оценка нового оборудования требует стратегического подхода. Вы должны согласовать возможности машины с фактическими запасами сырья. Покупатели часто тратят слишком много денег на ненужные функции или занижают критические требования к питанию.
Оцените объем вашего производства в сравнении с вашей потребностью в гибкости. На некоторых предприятиях имеется высокоскоростная выделенная линия для одного вида. Перерабатывают исключительно плантационную сосну. Эти мельницы оснащены узкоспециализированными, жесткими установками, оптимизированными для максимальной скорости. Им не нужны сложные функции переключения.
Другие предприятия полагаются на смешанную цепочку поставок. В понедельник могут обработать сосну, а в среду – густую березу. Этим станкам нужен очень гибкий многопрофильный токарный станок с ЧПУ. Токарный станок с ЧПУ хранит в своем компьютере сотни профилей материалов. Оператор просто выбирает породу древесины на сенсорном экране. Машина мгновенно автоматически регулирует зазор между ножами, угол наклона и давление роликов.
Проверка поставщика остается важным этапом в цикле закупок. Никогда не покупайте оборудование, основываясь исключительно на глянцевой брошюре. Вам следует запросить у производителя конкретные доказательства эффективности.
Следуйте этой логике составления короткого списка при привлечении поставщиков:
Отправьте образцы материалов. Отправьте репрезентативную партию типичных бревен на испытательный центр поставщика.
Включите наихудшие сценарии: включите бревна с большой конусностью, небольшого диаметра и самые сложные породы древесины.
Требуйте тестовой очистки бревен в реальном времени: попросите поставщика обработать ваши конкретные сорта бревен на их демонстрационной машине.
Проанализируйте результат: измерьте разницу толщины, гладкость поверхности и конечный диаметр сердцевины тестовой партии.
Этот процесс проверки защищает ваши инвестиции. Это доказывает, что оборудование может справиться с реальными эксплуатационными условиями еще до подписания каких-либо контрактов.
Обработка бревен различных диаметров и пород древесины больше не является узким местом завода. Отрасль вышла за рамки ограничений жесткого устаревшего оборудования. Предприятия могут добиться невероятной доходности, если инвестируют в адаптивную технологию производства шпона с ЧПУ. Сочетание этой технологии с надлежащей предварительной обработкой окорки гарантирует бесперебойную работу.
Заинтересованные стороны должны принять незамедлительные меры для оптимизации своих линий. Мы советуем вам в первую очередь провести комплексный аудит сырья. Задокументируйте среднюю конусность бревна, абсолютные минимальные пределы диаметра и типичное сочетание пород. Четко установите эти жесткие базовые требования. Используйте эти точные данные при запросе технических характеристик у производителей. Подход, основанный на данных, гарантирует, что вы приобретете именно те механические возможности, которые действительно нужны вашему заводу.
Ответ: Современные бесшпиндельные токарные станки обычно снижают предел вылета стержня до отраслевого стандарта в 30–40 мм. Они используют точно контролируемые фрикционные ролики для захвата и вращения древесины. Эта технология позволяет извлечь максимум полезного шпона из бревен малого диаметра, превращая ранее использованные стержни в высокорентабельный материал.
Ответ: Это зависит от металлургии лезвия и угла скоса. Многие заводы используют ножи с двойной фаской, предназначенные для достаточно хорошей работы с обоими спектрами плотности. Вы часто полагаетесь на настройки программного обеспечения ЧПУ для изменения угла наклона ножа вместо физической замены лезвий. Однако очень плотная древесина твердых пород может потребовать специальной и надежной замены полотна.
Ответ: Усовершенствованные окорочные станки используют возможности плавающего ротора и независимую регулировку гидравлического давления. Режущие зубья плавают по естественным контурам бревна. Гидравлические системы динамически регулируют давление по мере увеличения конуса. Это позволяет машине аккуратно удалять кору, не затрагивая ценную заболонь под ней.


