


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-12 Происхождение:Работает


Незапланированные простои на шпоновом заводе напрямую снижают прибыль. Это создает огромные узкие места в производстве. Каждая остановленная минута стоит реальных денег. Операции не могут позволить себе реактивный ремонт. Вы должны воспринимать техническое обслуживание как протокол защиты доходов, а не как невозвратные затраты.
Игнорирование регулярных проверок быстро приводит к механическим нарушениям соосности. Эти несоосности приводят к серьезным потерям древесины и разрушению подшипников. Для эффективной работы оборудования требуются строгие эксплуатационные стандарты. Современные заводы требуют превентивных стратегий для поддержания прибыльности.
В этом руководстве излагаются научно обоснованные схемы технического обслуживания, необходимые для достижения высокой урожайности. Мы подробно описываем стандарты калибровки и протоколы оператора, необходимые сегодня. Вы узнаете, как максимально продлить срок службы промышленного оборудования для производства шпона. Внедрение этих методов стабилизирует ваше производство и защитит вашу прибыль.
Переход от реактивного обслуживания к профилактическому стабилизирует допуски по толщине шпона.
Стандартизированный график управления смазкой и гидравлической жидкостью является основой для предотвращения катастрофических поломок шпинделя или подшипников.
Управление лезвиями собственными силами с использованием специальной точилки для ножей значительно улучшает качество резки и сокращает задержки при заточке на стороне.
Интеграция компьютеризированной системы управления техническим обслуживанием (CMMS) устраняет разрыв между техническим обслуживанием и предсказуемостью на основе данных.
Незначительные механические отклонения напрямую приводят к непостоянной толщине шпона. Даже разница в доли миллиметра влияет на качество. Это вынуждает отказаться от очищенных листов. Эти отказы немедленно увеличивают процент отходов. Снижение урожайности уничтожает ожидаемую норму прибыли. Вы теряете ценность сырья, когда точность падает.
Плановое профилактическое обслуживание требует планового простоя. Вы контролируете этот график. Реактивное обслуживание приводит к неожиданным отключениям. Остановка последующей обработки приводит к экспоненциальным затратам. Линии сращивания, сушки и прессования полностью останавливаются. Операторы простаивают, пока механики диагностируют внезапные неисправности. Эти узкие места подрывают ежедневные целевые показатели производства.
Вы должны установить ключевые показатели для оценки эффективности технического обслуживания. Мы рекомендуем отслеживать общую эффективность оборудования (OEE). OEE подчеркивает доступность, производительность и качество. Вам также следует отслеживать среднее время наработки на отказ (MTBF). Среднее время безотказной работы дает четкое представление о надежности. Высокая наработка на отказ означает, что ваша программа обслуживания действительно работает. Эти данные превращают субъективный ремонт в объективные бизнес-стратегии.
Надежная машина для производства шпона требует дисциплинированного режима дня. Операторы должны владеть этими конкретными рабочими процессами.
Необходимо постоянно очищать древесный мусор и скопления смолы. Пыль забивает важные датчики и блокирует концевые выключатели. Заблокированные датчики приводят к сбоям в работе каретки и неправильной загрузке бревен. Операторы должны соблюдать строгие протоколы уборки между сменами.
Протрите оптические датчики одобренной неабразивной тканью.
Удалите скопления смолы с прижимных планок с помощью латунных скребков.
Удалите пылесосом мелкую древесную пыль из вентиляционных отверстий электрошкафа.
Визуальный осмотр предотвращает серьезные неисправности гидравлики. Операторы должны проверять гидравлические шланги на наличие микроутечек. Они должны проверить манометры на соответствие базовым допускам. Раннее обнаружение падения давления предотвращает слабый зажим бревна. Крепкий зажим обеспечивает плавное отслаивание.
Многие операторы считают, что чем больше смазки, тем лучше. Это заблуждение «чем больше, тем лучше» разрушает оборудование. Чрезмерная смазка подшипников выталкивает уплотнения. Избыток смазки притягивает абразивную древесную пыль. Эта смесь действует как шлифовальная паста внутри подшипника.
Вы должны определить циклы частоты на основе часов работы машины. Календарные дни игнорируют фактический объем производства. Машина, работающая в три смены, требует иного ухода, чем машина, работающая в одну смену.
Компонент | Цикл смазки (часы работы) | Требуется действие |
|---|---|---|
Подшипники шпинделя | 500 часов | Удалите старую смазку, нанесите отмеренную OEM-смазку. |
Подающие винты | 250 часов | Очистите резьбу, смажьте тонким слоем масла. |
Гидравлические цилиндры | 1000 часов | Проверьте уплотнения штока, проверьте целостность жидкости. |
Всегда приобретайте подходящие высокотемпературные смазки. Для применений с высокими нагрузками требуются специальные формулы OEM. Некачественная смазка разрушается под сильным давлением. Эта поломка приводит к катастрофическим отказам шпинделя.
Вы должны регулярно стандартизировать регулировки зазора и угла наклона. Прижимная планка контролирует гладкость шпона. Неправильные углы наклона вызывают появление вибраций. Операторам нужны калиброванные инструменты для точной установки этих зазоров. Догадки приводят к черновым листам шпона.
Регулярные электрические проверки предотвращают перегрев. Бригады технического обслуживания должны проверять контакторы на предмет чрезмерного износа. Им следует проверить усталость проводов вблизи движущихся путей. Надлежащее охлаждение и вентиляция внутри электрических шкафов имеют жизненно важное значение. Перегретые приводы отключают всю линию лущения.
Ручное шлифование ограничивает точность резки. Непоследовательная ручная заточка приводит к образованию микроцарапин на поверхности шпона. Человеческая ошибка незначительно меняет геометрию лезвия. Эта неравномерность приводит к быстрому затуплению лезвия в процессе производства. Тупые ножи рвут волокна древесины, а не разрезают их.
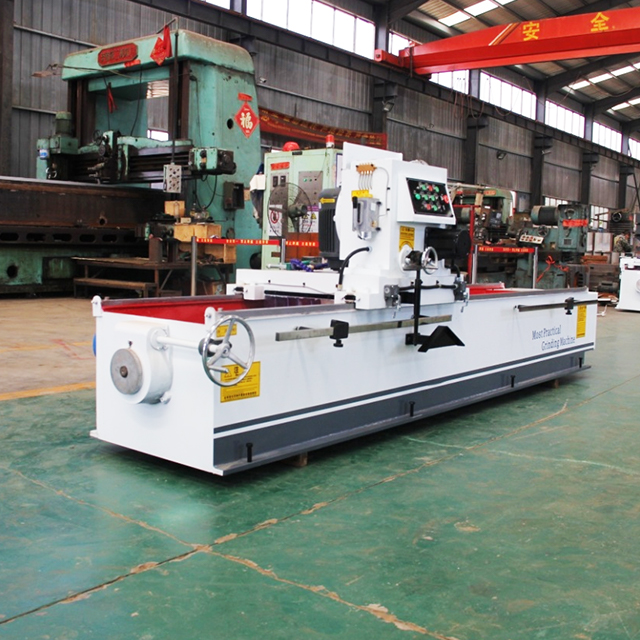
Самостоятельное управление процессом заточки стабилизирует вашу цепочку поставок. Вы устраняете задержки, связанные с повышением резкости. Специальная точилка для ножей всегда гарантирует точные углы скоса. Точные углы снижают сопротивление резанию. Это снижает нагрузку на двигатели главного привода. Окупаемость инвестиций становится очевидной благодаря увеличенному сроку службы полотна и более высокому сорту шпона.
Вы должны оценивать точилки по определенным критериям. Эффективность системы охлаждения имеет решающее значение. Плохое охлаждение приводит к металлургическому повреждению. Это разрушает закалку ножей для очистки. Смягченные ножи мгновенно тупятся. Жесткость – еще один жизненно важный фактор. Каретка должна оставаться абсолютно жесткой во время движения. Надежность магнитного патрона обеспечивает фиксацию лезвия. Сверхжесткие допуски зависят от безупречной работы этих функций.
Если вы положитесь на племенные знания, это поставит под угрозу ваше предприятие. Физические журналы в заводских цехах теряются или игнорируются. Цифровая регистрация заменяет эти уязвимые бумажные следы. Компьютеризированная система управления техническим обслуживанием (CMMS) централизует все данные обслуживания. Это делает историю обслуживания доступной для всех.
Вы можете точно отслеживать жизненный цикл изнашиваемых деталей. Патроны и подающие винты имеют предсказуемые кривые отказов. CMMS отслеживает эти конкретные кривые. Он запускает автоматические закупки до того, как произойдет сбой. На вашем складе всегда есть нужная запчасть. Такой подход, ориентированный на результат, исключает ожидание ускоренной доставки.
Линейные толщиномеры обеспечивают системы раннего предупреждения. Они интегрируются напрямую с вашей CMMS. Незначительные изменения толщины сигнализируют о первоначальном износе машины. Программное обеспечение немедленно предлагает вмешательства по техническому обслуживанию. Вы устраняете износ до того, как допуски превысят допустимые пределы. Эта интеграция органично объединяет контроль качества и механическое обслуживание.
Лучший график технического обслуживания не будет работать без участия оператора. Мы называем это риском «человеческого фактора». Механики не могут следить за машиной каждую минуту. Операторы должны взять на себя ответственность за базовый уход.
Перекрёстное обучение операторов является абсолютной необходимостью. Они должны самостоятельно выполнять базовое техническое обслуживание. Этот подход соответствует принципам Total Productive Maintenance (TPM). Вы не можете полагаться исключительно на специализированных механиков для ежедневных проверок. Операторы лучше всего знают обычные звуки и вибрацию машины. Они первыми замечают аномалии.
Внедрение нового режима требует прозрачности предположений. Первоначально вы увидите уменьшение количества часов производства сырья. Операторам нужно время, чтобы приспособиться к новым ежедневным задачам технического обслуживания. Во время обучения они будут работать медленнее. Однако эти инвестиции быстро окупаются. Вы получите более высокий общий доход в течение первого квартала. Последовательная работа компенсирует краткосрочные потери времени.
Вам нужна основа для покупки запасных частей. OEM-запчасти стоят дороже, но имеют гарантированные допуски. Инвестируйте в OEM-компоненты для критически важных элементов, подвергающихся высоким нагрузкам. Шпиндельные узлы и главные приводные шестерни требуют точности OEM. Для некритических расходных материалов существуют приемлемые альтернативы послепродажного обслуживания. Кронштейны датчиков или стандартные гидравлические шланги часто хорошо работают от сторонних поставщиков.
Оценивайте поставщиков на основе их соглашений об уровне обслуживания (SLA). Гарантированное время реагирования имеет значение во время поломки. Доступность технической поддержки должна охватывать ваши рабочие смены. Локализованное хранение запасов значительно сокращает задержки доставки. Вам нужны партнеры, которые будут хранить запасы рядом с вашим предприятием.
Вы должны принять немедленные меры для обеспечения безопасности вашего производства. Выполните следующие конкретные шаги:
Проведите полный механический аудит вашего текущего оборудования для очистки.
Определите компоненты, имеющие ранние признаки термической или механической усталости.
Составьте список приоритетных критически важных запасных частей.
Найдите вторичных поставщиков расходных материалов с высокой оборачиваемостью.
Надежное производство шпона – это результат инженерной мысли. Это никогда не бывает случайностью. Строгие рабочие протоколы напрямую защищают ваши капиталовложения. Они обеспечивают единообразие продукта в каждой партии.
Вы должны отойти от моделей реактивного ремонта. Стандартизируйте ежедневные проверки и циклы смазки. Заточите лезвия самостоятельно, чтобы контролировать качество. Используйте цифровые инструменты для отслеживания жизненного цикла компонентов.
Возьмите под контроль состояние своего оборудования уже сегодня. Запросите у вашей инженерной команды комплексный аудит технического обслуживания. Проконсультируйтесь со специалистом по поводу наличия критически важных запасных частей. Оцените существующую инфраструктуру заточки лезвий, чтобы обеспечить себе прибыль.
О: Частота замены ножей сильно зависит от количества часов непрерывной работы. Плотность породы древесины играет важную роль. Лезвия из древесины твердых пород тупятся гораздо быстрее, чем из древесины хвойных пород. Качество подготовки бревен также имеет значение. Правильно кондиционированные и окоренные бревна продлевают срок службы лезвий. Обычно на заводах меняют и затачивают ножи один раз в 8-часовую смену, чтобы поддерживать оптимальную геометрию резания.
Ответ: Несоосность прижимного стержня является основной причиной изменения толщины. Если зазор или угол наклона смещаются, толщина колеблется. Тупые ножи для очистки также создают неравномерную силу резания. Кроме того, изношенные подшипники шпинделя вызывают тряску всего бревна. Эта болтовня создает толстые и тонкие пятна на очищенном листе.
Ответ: Приобретение промышленного точильного станка обычно более рентабельно для предприятий среднего и большого объема. Аутсорсинг влечет за собой большие расходы на перевозку и рискует задержками в пути. Вы быстро выходите на уровень безубыточности, работая в несколько смен. Собственная заточка гарантирует точные углы фаски. Это исключает простои, вызванные ожиданием возврата ваших лезвий внешними поставщиками.
О: Операторы должны выполнять три критические проверки ежедневно. Сначала проверьте уровень гидравлической жидкости и рабочую температуру, чтобы предотвратить перегрев. Во-вторых, проверьте целостность всех шлангов высокого давления на предмет микроутечек или вздутий. В-третьих, очистите концевые выключатели и оптические датчики от древесного мусора и смолы, чтобы предотвратить падение каретки.


