


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-12 Происхождение:Работает


Качественная фанера всегда начинается на стадии лущения. Некачественная установка оборудования приводит к каскадным дефектам, таким как разница в толщине и шероховатость поверхностей. Эти несоответствия материалов в конечном итоге ставят под угрозу операции горячего прессования и снижают окончательную оценку панели. Модернизация существующего предприятия или создание новой линии требует тщательного планирования. Вы должны напрямую сопоставлять характеристики оборудования с фактическими затратами сырья и ежедневными плановыми показателями производительности. Многие покупатели совершают ошибку, делая покупки исключительно ради максимальной скорости работы. Вместо этого нужен комплексный подход к выбору оборудования. В этом руководстве представлена стратегическая основа для оценки технических возможностей и рисков внедрения. Вы узнаете, как определить правильные характеристики для вашей конкретной породы древесины и диаметра бревна. Применяя эти методы оценки, вы гарантируете, что ваши капиталовложения приведут к созданию надежной производственной линии с высоким уровнем извлечения. После этого вы сможете эффективно масштабировать операции, сохраняя при этом строгие отраслевые стандарты качества.
Диаметр необработанного бревна и порода древесины (лиственные или хвойные породы) должны определять ваш выбор между шпиндельными и бесшпиндельными машинами для лущения шпона.
Точность во многом зависит от автоматизации ЧПУ и регулировки ножей с сервоприводом, что позволяет поддерживать строгие допуски по толщине и минимизировать отходы.
Общая стоимость владения (TCO) выходит за рамки покупной цены; Оценка покупателя должна включать потребление энергии, наличие запасных частей и время простоя при профилактическом обслуживании.
Бесшовная интеграция с последующим оборудованием (обрезными станками для шпона, укладчиками и горячими прессами) имеет решающее значение для предотвращения узких мест на производстве.
Вы не можете оценить оборудование, не разобравшись предварительно в своей конкретной производственной базе. Правильное оборудование должно идеально сочетаться с вашим сырьем. Он также должен соответствовать вашим ежедневным целям по объему. Неспособность определить эти параметры часто приводит к покупке недостаточно мощного или слишком сложного оборудования.
Оцените средний, минимальный и максимальный диаметры бревен, которые обрабатывает ваше предприятие. Древесина сильно различается в зависимости от региона. Прежде чем обращаться к поставщикам, сформулируйте конкретные предположения относительно плотности и влажности древесины. Лиственные породы высокой плотности требуют значительно большей силы резания, чем хвойные. Содержание влаги также влияет на поведение древесины во время резки. Мокрые бревна легче отслаиваются, но для предотвращения соскальзывания требуются надежные механизмы захвата.
Измерьте диаметр бревен: записывайте самые большие и самые маленькие бревна, которые вы обрабатываете ежедневно.
Оцените плотность древесины: отнесите ваш запас к низкой, средней или высокой плотности.
Проверьте уровень влажности: определите, обрабатываете ли вы зеленые, мокрые или относительно сухие бревна.
Определите необходимый диапазон толщины шпона для вашей продукции. Лицевой шпон обычно требует очень жестких допусков. Основные виниры обеспечивают немного большую гибкость. Допустимые пределы отклонения обычно измеряются долями миллиметра. Высококачественная фанера требует отклонений по толщине не более 0,05 мм. Непостоянная толщина создает слабые места во время склеивания и прессования.
Рассчитайте необходимый ежедневный объем добычи в кубических метрах (МУП). Этот показатель определяет минимальную скорость отделения, необходимую вашей линии. Он также определяет необходимый рабочий цикл. Непрерывные операции требуют мощных компонентов, рассчитанных на круглосуточную рабочую нагрузку. Сопоставьте желаемый объем с номинальной выходной мощностью, указанной производителем.
Производственные показатели | Стандартная фанера | Морская/высококачественная фанера |
|---|---|---|
Целевая толщина шпона | 1,5–3,0 мм | 0,3–1,2 мм |
Допустимое отклонение | ± 0,10 мм | ± 0,05 мм |
Требуемая обработка журналов | Минимальное кипячение | Обширное кипячение/пропаривание |
Рабочий цикл | от 8 до 16 часов/день | 24 часа в сутки непрерывно |
Базовая архитектура вашего оборудования определяет общую скорость восстановления. Порода древесины и первоначальные размеры бревен определяют этот архитектурный выбор. Производители в основном предлагают две разные технологии. Понимание их эксплуатационных различий позволит вам максимизировать выход древесины.
Эти агрегаты превосходно справляются с бревнами большого диаметра. Они эффективно справляются с тяжелыми, плотными лиственными породами. Механизм использует физические патроны для надежного удержания и вращения бревна. Основным преимуществом является превосходная стабильность на начальном этапе отслаивания. Патроны предотвращают смещение тяжелых бревен от центра.
Однако вы должны принять определенные компромиссы. Физические патроны требуют минимального количества древесины для сохранения сцепления. Они оставляют после себя более крупное остаточное ядро. Это остаточное ядро представляет собой неочищенные древесные отходы. Если вы перерабатываете очень ценную древесину лиственных пород, эти отходы влияют на эффективность использования вашего материала.
Эти модели работают по-разному. Приводят бревно с помощью фрикционных роликов без центральных патронов. Они являются лучшим выбором для бревен небольшого диаметра и плантационной древесины. Машина для лущения шпона, использующая эту безшпиндельную конструкцию, максимально увеличивает использование сердцевины.
Они предлагают высокоэффективный непрерывный высокоскоростной пилинг. Вы можете сократить количество отходов до минимального диаметра. Многие модели снимают сердцевины до 20 или 30 мм. Главный компромисс – это подготовка. Для бесшпиндельных моделей для оптимальной производительности требуются предварительно округленные бревна. Бревна неправильной формы могут стать причиной проскальзывания роликов.
Современные высокоэффективные предприятия часто используют обе архитектуры одновременно. Вы начинаете с использования шпиндельной машины для первичной очистки большого бревна. Как только диаметр бревна уменьшится до предела патрона, вы перенесете оставшуюся сердцевину. Затем вторичный бесшпиндельный станок обрабатывает этот стержень до абсолютно минимального размера. Этот двухэтапный процесс максимизирует урожайность и гарантирует, что ценная древесина не будет потрачена впустую.
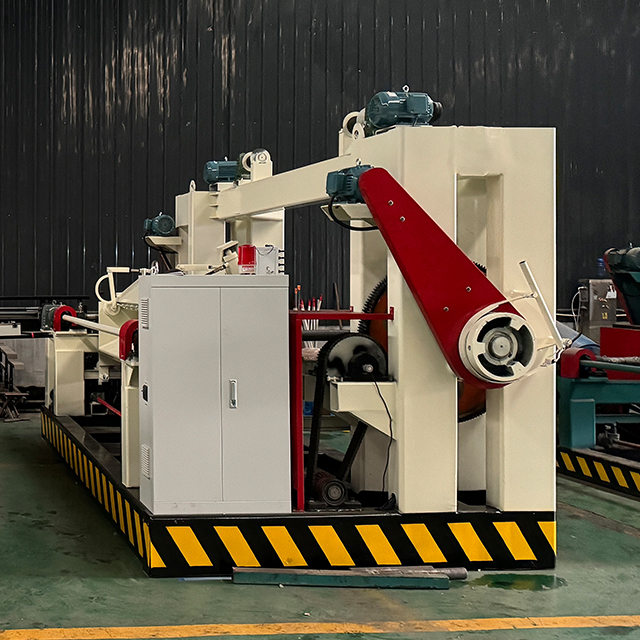
Вам необходимо преобразовать характеристики машины в ощутимые производственные результаты. Современное оборудование включает в себя передовые цифровые и механические технологии. Оценка этих размеров поможет вам отличить технику премиум-класса от устаревших моделей.
Оцените системы с серводвигателем по сравнению с традиционными механическими подачами. Системы ЧПУ обеспечивают точную автоматическую регулировку толщины. Они уменьшают ошибки оператора и минимизируют отходы материала. Традиционные механические системы полагаются на шестерни и ручную регулировку. Эти старые системы с трудом поддерживают постоянную толщину в течение длительных смен.
Лучшая практика: всегда выбирайте системы, включающие сервоуправление с замкнутым контуром. Они отслеживают положение ножей в режиме реального времени и автоматически выполняют микрорегулировки.
Оцените конкретный механизм, используемый для микрорегулировки зазора между ножами. Контроль угла наклона напрямую влияет на гладкость поверхности. Быстрая регулировка без использования инструментов значительно сокращает время простоя при техническом обслуживании во время замены лезвий. Если операторам сложно отрегулировать зазор между ножами, они могут использовать неоптимальные настройки. Это приводит к шероховатости поверхности шпона.
Внимательно осмотрите приводные механизмы. На безшпиндельных моделях ищите закаленные, износостойкие фрикционные ролики. Надежные сверхмощные редукторы предотвращают проскальзывание на мокрых бревнах. Древесина с высоким содержанием смолы также требует агрессивной текстуры валиков для сохранения сцепления. Слабые системы привода глохнут при попадании в плотные узлы.
Сравните рабочее энергопотребление с фактической выходной мощностью. Современное оборудование включает в себя преобразователи частоты (ЧРП) в главные двигатели. ЧРП регулируют потребляемую мощность в зависимости от нагрузки в реальном времени. Они обеспечивают существенную долгосрочную экономию энергии. Они также снижают механическую нагрузку на коробки передач на этапах запуска.
Приобретение оборудования – это только половина дела. Вы должны успешно интегрировать его в существующую производственную среду. Плохая планировка создает узкие места в рабочем процессе. Это ограничивает движение материалов и ограничивает общую производительность.
Тщательно наметьте необходимые физические размеры. Не измеряйте только саму машину. Предусмотрите необходимое пространство для подающих конвейеров для бревен. Рассчитайте необходимое расстояние выхода для ротационных клипсаторов непрерывного действия. Стандартная машина для производства шпона требует достаточного пространства для доступа вилочного погрузчика. Бригадам технического обслуживания необходимо место для безопасного извлечения тяжелых катков.
Взвесьте сложность современных цифровых интерфейсов. Высокоавтоматизированные машины требуют меньшего количества операторов на полу. Однако они требуют специальной технической подготовки. Операторы должны научиться цифровому устранению неполадок, а не просто механическому гаечному ключу. Вы должны сотрудничать с поставщиками, которые предоставляют комплексные программы обучения на месте.
Учитывайте доступность точек ежедневной смазки. Централизованная автоматическая смазка является основным преимуществом. Это обеспечивает смазку подшипников без остановки производства. Оцените стандартный срок службы критически изнашиваемых компонентов. Ножи, подшипники и фрикционные ролики предсказуемо изнашиваются. Легкий доступ к этим деталям обеспечивает бесперебойную работу вашей линии.
Распространенная ошибка: игнорирование высоты выходных конвейеров, что приводит к частому застреванию шпона перед клипсатором.
Лучшая практика: стандартизируйте планировку этажа, используя модели САПР, предоставленные производителем оборудования.
Выбор партнера-производителя требует строгой комплексной проверки. На рынке оборудования имеется множество поставщиков, предлагающих аналогичные спецификации на бумаге. Вам следует просмотреть брошюру, чтобы убедиться в возможностях поддержки после установки.
Не ограничивайтесь стандартными годовыми гарантиями. Оцените наличие региональных технических специалистов. Вам необходимо гарантированное время отклика для цифровой диагностики. Многие современные машины имеют возможность удаленного мониторинга. Инженеры могут диагностировать проблемы программного обеспечения со всего мира. Убедитесь, что ваш поставщик предлагает эту услугу удаленного устранения неполадок.
По возможности избегайте использования фирменных изнашиваемых деталей. Запатентованные детали позволяют вам получить дорогостоящую замену. Они также страдают от медленной международной доставки. Подшипники, двигатели и гидравлические уплотнения, соответствующие отраслевым стандартам, являются весьма предпочтительными. Вы можете приобрести стандартные компоненты локально, чтобы избежать длительного простоя.
Закажите пробную очистку с использованием вашей конкретной породы древесины. Отправьте пробную партию бревен на испытательный центр производителя. Альтернативно, обратитесь к производителю за справочными сайтами. Посетите фабрику, работающую в таком же масштабе, как ваша. Прежде чем запросить окончательную цену, понаблюдайте за работой машины в реальных условиях.
Выбор подходящего оборудования для очистки – это задача, позволяющая совместить сырьевые характеристики с точной автоматизацией. Вы должны точно оценить диаметр вашего бревна и породу древесины. Эти данные помогут вам сделать выбор между шпиндельной и бесшпиндельной архитектурой. Современное управление с ЧПУ и регулировка с помощью сервопривода гарантируют постоянство толщины, требуемое вашим рынком. Интеграция на уровне пола и обучение операторов гарантируют, что эти технические характеристики будут способствовать ежедневному увеличению производительности.
Отдавайте предпочтение стабильной производительности и толщине, а не теоретической максимальной скорости. Быстрое отслаивание ничего не значит, если полученный материал слишком груб для полноценных панелей. Сосредоточение внимания на степени восстановления обеспечивает прибыльность всего вашего производства фанеры. Проконсультируйтесь со своими внутренними инженерными командами сегодня. Проведите аудит текущего набора журналов и определите точные технические характеристики, прежде чем обращаться к поставщикам.
Ответ: Обычно от 20 до 40 мм, в зависимости от конфигурации роликов станка и плотности древесины. Эта возможность максимизирует общий выход древесины и сводит к минимуму отходы.
О: Да, при условии, что станок оснащен регулируемым шагом ножа и приводами с регулируемой скоростью. Эти функции адаптируются к различным сопротивлениям резанию. Однако лучше всего работают специализированные машины, оптимизированные для определенной плотности.
Ответ: Это зависит от породы древесины и чистоты бревна, особенно от наличия песка или грязи. При непрерывном производстве больших объемов ножи обычно заменяются каждые 4–8 часов для соблюдения строгих допусков по толщине.


