


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-12 Происхождение:Работает


Производство высококачественной фанеры начинается задолго до склеивания панелей. Все начинается непосредственно на токарном станке. Точность здесь в конечном итоге определяет вашу операционную прибыльность. Плохая точность фанеры влечет за собой очень высокие затраты для любого предприятия. Непостоянная толщина приводит к слабым линиям клея на готовой панели. Это требует чрезмерного шлифования по всей линии. Это серьезно снижает общий выход материала. Руководители предприятий знают, что каждый потраченный впустую миллиметр напрямую снижает прибыль.
Современный контроль толщины значительно изменился за последние годы. Производители больше не полагаются на ручные механические передачи. Теперь они используют динамические точные системы с сервоприводом. Мы предоставим полное техническое описание этого конкретного процесса. Вы узнаете, как коммерческая машина для производства шпона гарантирует допуски на микроуровне. Мы также выделим конкретные функции контроля, которые необходимо оценить во время закупок.
Современные машины для лущения шпона используют системы ЧПУ и серводвигатели с высоким крутящим моментом для обеспечения непрерывной регулировки по мере уменьшения диаметра бревна.
Точность во многом зависит от динамической взаимосвязи между зазором ножа, прижимным стержнем и скоростью подачи.
Лазерные датчики и поворотные энкодеры, работающие в режиме реального времени, образуют замкнутую систему обратной связи, которая активно предотвращает отклонения толщины.
Оценка машины требует оценки не только номинальной точности, но и жесткости конструкции, а также способности системы адаптироваться к различным породам древесины и содержанию влаги.
Устаревшие лущильные станки полностью полагались на фиксированные механические шестерни. Операторам приходилось часто останавливать производство, чтобы корректировать скорость подачи. Ручная регулировка неизбежно приводила к значительным потерям материала. Сегодня автоматизация с ЧПУ полностью исключает эту ручную догадку. Цифровые системы постоянно корректируют параметры пилинга на лету. Переход от механического к цифровому обеспечивает стабильный результат от начала до конца.
Частотно-регулируемые приводы (ЧРП) управляют массивными двигателями шпинделя. Они обеспечивают невероятно плавное ускорение и замедление. Резкие рывки портят нежную деревянную поверхность. Серводвигатели с высоким крутящим моментом контролируют скорость подачи ножевого блока. Система постоянно синхронизирует эти два отдельных движения. Серводвигатель регулирует подачу ножа точно пропорционально скорости вращения. Это предотвращает связывание. Это также обеспечивает бесперебойную работу при усадке бревна.
Поворотные энкодеры играют решающую роль в этой синхронизации. Эти мощные датчики непрерывно отслеживают диаметр бревна. Они мгновенно передают точные данные о положении обратно в программируемый логический контроллер (ПЛК). Мы полагаемся на эти данные в реальном времени, чтобы поддерживать постоянную толщину листа. ПЛК действует как мозг всей операции. Он обрабатывает входящие данные за миллисекунды.
Вот как работает последовательность механической подачи:
Поворотные энкодеры измеряют точный угол поворота бревна.
Датчики определяют постоянно уменьшающийся диаметр.
ПЛК рассчитывает необходимую микрорегулировку скорости подачи.
Серводвигатели выполняют перемещение ножевого блока.
Этот точный цикл повторяется сотни раз в секунду.
Рекомендации: Следите за тем, чтобы в корпусах энкодеров не скапливалась сильная пыль. Энкодеры требуют регулярной калибровки для поддержания базовой точности. На предприятиях, пренебрегающих этим простым шагом, часто возникают необъяснимые изменения толщины.
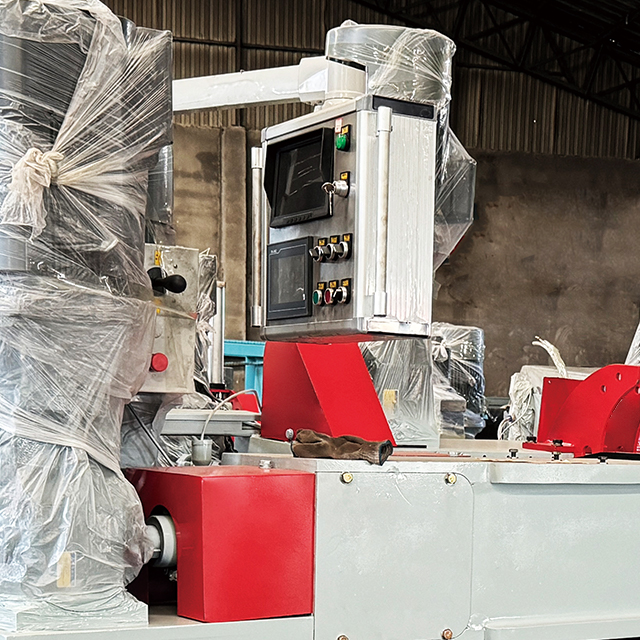
Для идеального пилинга необходима безупречная геометрия реза. Динамическое взаимодействие между режущим лезвием и прижимным стержнем определяет качество поверхности. Нож плавно разделяет волокна древесины. Прижимная планка сжимает блок прямо перед разрезом. Баланс этих двух сил имеет важное значение для контроля качества.
Диаметр бревен быстро уменьшается в процессе обработки. Угол резания должен меняться для поддержания оптимального контакта. Высококачественная машина для лущения шпона использует моторизованное автоматическое управление шагом. Он динамически регулирует угол ножа во время очистки. Это предотвращает появление следов на листе. Вибрация вызывает появление глубоких борозд поперек волокон древесины. Автоматический контроль шага также предотвращает неравномерность толщины вблизи сердцевины бревна.
Контроль сжатия древесины остается не менее важным. Прижимная планка расположена немного впереди кромки ножа. Он применяет целенаправленную физическую силу к деревянной структуре. Это действие предотвращает преждевременное расщепление волокон. Это гарантирует высокую однородность поверхности. Плохо откалиброванные стержни вызывают глубокие трещины и грубую текстуру. Операторы должны внимательно следить за этим деликатным пробелом.
Распространенные ошибки: Многие операторы игнорируют износ прижимной планки. Они предполагают, что регулярной замены требует только режущий нож. Изношенные прижимные ролики не могут равномерно сжимать волокна. Эта оплошность напрямую разрушает допуски на микроуровне, независимо от точности ЧПУ. Всегда проверяйте прижимные планки во время плановой замены ножей.
Вы не можете контролировать то, что не измеряете. Расширенные настройки интегрируют сложные датчики непосредственно в производственную линию. Лазерные толщиномеры сканируют непрерывную деревянную ленту. Ультразвуковые датчики контролируют плотность и структурную целостность сразу после пилинга. Эти датчики обеспечивают немигающий контроль качества продукции.
Эти компоненты образуют высокочувствительную замкнутую систему обратной связи. Лазеры обнаруживают микрометрические отклонения до ±0,05 мм. Они мгновенно сигнализируют ПЛК о отклонении показаний. Затем ПЛК мгновенно микрорегулирует подачу сервопривода. Это достигается без остановки производственной линии. Активная коррекция предотвращает брак до того, как он произойдет.
Современное программное обеспечение управления автоматически регистрирует все данные датчиков. Группы обеспечения качества используют эти записи для отслеживания производительности оборудования. Руководители производства заранее выявляют закономерности износа лезвий. Они могут обнаружить проблемы со структурной вибрацией до того, как они станут причиной критических отходов, выходящих за пределы допуска.
В следующей таблице показаны фазы активной обратной связи:
Эксплуатационная фаза | Системный компонент | Выполнено действие |
|---|---|---|
Detection | Лазерные датчики | Сканирование отклонений толщины в режиме реального времени. |
Анализ | Система ПЛК | Обрабатывает данные и выявляет аномалии. |
Коррекция | Сервоприводы | Выполните микрорегулировку подачи ножа. |
Проверка | Регистратор данных | Записывает закономерности дрейфа для проверки качества. |
Теоретическая точность машины часто противоречит суровым материальным реалиям. Необработанная древесина вносит в процесс совершенно непредсказуемые переменные. Древесина по своей природе анизотропна. В зависимости от направления резки он ведет себя по-разному. Необходимо учитывать различную влажность и замерзшие бревна. Эти биологические факторы кардинально меняют исходную динамику пилинга.
Плотные узлы вызывают сильные физические потрясения. Усовершенствованные стропы механически противодействуют этой тупой силе. Они используют мощные гидравлические прижимы. Вибропоглощающие чугунные рамы поглощают энергию удара. Жесткие рамы обеспечивают полную устойчивость ножа при сложных резах. Более легкие рамы прогибаются под давлением, ухудшая точность листа.
Программные настройки упрощают повседневную работу оператора. Современные человеко-машинные интерфейсы (HMI) позволяют пользователям загружать «рецепты» конкретных материалов. Эти рецепты автоматически оптимизируют скорость подачи и зазор между прижимными планками. Вам не нужно угадывать правильные настройки.
Учитывайте следующие существенные проблемы, с которыми сталкиваются операторы:
Мягкая сосна требует меньшего физического давления, но более высоких скоростей вращения.
Плотная береза требует жесткого механического демпфирования для предотвращения отклонения лезвия.
Замороженные зимние бревна требуют совершенно разных углов наклона, чтобы предотвратить растрескивание.
Бревна при высокой влажности набухают, что требует динамической регулировки зазора в течение смены.
Отраслевые стандарты настоятельно рекомендуют сортировать бревна по породам и влажности. Подача смешанной партии сбивает с толку даже самые лучшие системы ЧПУ. Группировка похожих журналов позволяет автоматическим рецептам работать идеально.
Модернизация вашей линии требует строгой технической оценки. Покупатели должны сначала определить свои четкие критерии успеха. Рассчитайте допустимую потерю урожая на основе стоимости конечного продукта. Товарная фанера допускает несколько большие допуски. Архитектурные полы требуют абсолютной точности на микроуровне.
Не отдавайте приоритет высокотехнологичным HMI над надежностью базового оборудования. Красивый тачскрин не сможет исправить вибрирующее шасси. Нижняя рама должна обладать достаточной грузоподъемностью, чтобы предотвратить прогиб. Структурная жесткость в конечном итоге определяет долгосрочную точность. Внимательно проверьте качество литья корпусов главного шпинделя.
Вы также должны учитывать организационные риски внедрения. Высокоавтоматизированные системы требуют крутого обучения. Операторы должны разбираться в сложной программной диагностике. Они больше не могут полагаться исключительно на механический вырыв. Во время переговоров отдавайте приоритет комплексным программам обучения поставщиков. Неподготовленный персонал будет обходить автоматизированные функции, полностью сводя на нет цель обновления.
Наконец, составьте список вариантов вашего оборудования путем тщательного тестирования. Запросите пилотные испытания с использованием реальных пород древесины. Требуйте полностью документированных отчетов о допусках по результатам этих пробных запусков. Вам нужны конкретные доказательства, прежде чем вкладывать значительный капитал. Проверьте наличие запасных датчиков и деталей сервопривода на месте.
Контроль толщины является результатом взаимодействия тяжелой механики, сервоуправления и датчиков реального времени.
Жесткие чугунные рамы по-прежнему необходимы для обеспечения точности при резке узлов.
Динамическая регулировка шага активно предотвращает вибрацию при уменьшении диаметра бревна.
Приоритизация обучения поставщиков помогает преодолеть кривую обучения автоматизации для операторов старшего возраста.
Модернизация вашей линии очистки превращает непредсказуемые отходы в измеримую прибыль. Технология существует, чтобы полностью исключить ручные догадки. Свяжитесь с техническим инженером по продажам сегодня. Обсудите конкретные модели рентабельности инвестиций, сравнив текущий объем отходов с модернизированной линией с ЧПУ.
Ответ: Стандартный допуск обычно составляет от ±0,05 мм до ±0,1 мм. Этот конкретный диапазон во многом зависит от породы обрабатываемой древесины. Это также зависит от общего класса машины. Высокопроизводительное оборудование для обработки однородных хвойных пород обычно обеспечивает более жесткий предел ±0,05 мм. Более плотные твердые породы древесины могут смещаться ближе к ±0,1 мм из-за естественного сопротивления.
Ответ: По мере того, как бревно становится меньше, угол резания естественным образом меняется относительно центра. Без динамической регулировки шага с ЧПУ нож начинает копать неправильно. Это приводит к тому, что шпон становится толще или грубее возле сердцевины. Автоматизированные системы непрерывно регулируют шаг лезвия, чтобы поддерживать идеальный угол независимо от диаметра.
О: Да, но только временно. Автоматизированная скорость подачи позволяет выполнять микрорегулировки, чтобы замедлить негативное воздействие затупления кромок. Однако физический износ лезвия в конечном итоге требует замены вручную. Современное программное обеспечение управления отслеживает тенденции отклонений с течением времени. Он использует эти данные для обозначения интервалов технического обслуживания, прежде чем качество листа упадет ниже допустимых пределов.
О: Волнистый результат обычно указывает на несоответствие синхронизации между скоростью подачи и скоростью шпинделя. Это также может указывать на неправильное выравнивание прижимной планки. Кроме того, недостаточная жесткость рамы машины приводит к вибрации во время резки. Следует проверить сервоприводы на наличие неисправностей. Убедитесь, что зазор прижимной планки правильно откалиброван для породы древесины.


